- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
China Componente hidraulice Producător, Furnizor, Fabrică
Difoneste un producător concentrat de componente hidraulice din China, cu bune abilități de fabricarepiese hidraulice de calitate superioara. Aceste piese îndeplinesc reguli stricte ale industriei pentru precizie, rezistență și fiabilitate în utilizări dificile.
Realizarea componentelor hidraulice aduce provocări speciale care necesită abilități specifice. Formele interioare complexe trebuie tăiate foarte precis pentru a face fluidul să curgă bine și pentru a opri scurgerile. Alegerea materialului potrivit este esențială – piesele trebuie să suporte o presiune ridicată în timp și să nu se uzeze sau să ruginească. Cât de netedă este suprafața afectează cât de bine funcționează garniturile și cât durează piesele. La Difon rezolvăm aceste provocări cu metode bune de prelucrare făcute doar pentru utilizări ale componentelor hidraulice - aceasta include modalități speciale de a face corpuri de supape de colector hidraulic și blocuri de supape hidraulice.
Modul nostru de fabricare a pieselor folosește pași cheie pentru a menține componentele fiabile:
·Găurire de precizie în găuri adânci: Realizați căi drepte și netede a fluidului în corpurile de supape ale colectorului hidraulic - lungimea este de peste 20 de ori diametrul și mențineți pozițiile exacte
· Conturare pe mai multe axe: Tăiați forme complexe de porturi și suprafețe de montare pe blocurile de supape hidraulice cu marje mici de eroare de numai ± 0,01 mm
· Finisarea suprafețelor la presiune înaltă: faceți suprafețele de etanșare mai netede folosind șlefuire și șlefuire speciale
·Producție curată: Utilizați pași stricti de curățare pentru a opri murdăria care ar putea deteriora siguranța sistemului hidraulic
Aceste metode se asigură că componentele noastre hidraulice funcționează bine tot timpul, chiar și în utilizări dificile, de la mașini industriale la echipamente mobile.
|
Procesul de fabricație |
Specificatii tehnice |
Metode de asigurare a calității |
|
Foraj adânc |
Gama de diametre: 3-50 mm, Adâncime: până la 1000 mm, Dreptate: 0,1 mm/100 mm |
Scopul alezajului, testarea rugozității suprafeței, testarea presiunii |
|
Prelucrare CNC cu mai multe axe |
Toleranță: ±0,005 mm, Precizie de poziție: ±0,005 mm, Finisaj suprafețe: Ra 0,2-0,8μm |
Verificare CMM, testare prototip, control statistic al procesului |
|
Prelucrare porturi și filete |
Standarde de filet SAE, JIC, NPT, BSPP, debavurare încrucișată |
Verificarea calibrelor de filet, testarea presiunii aerului, testarea debitului |
|
Tratament termic și ingineria suprafețelor |
Nitrurare, Cromare dură, Acoperire cu fosfat |
Testarea durității, verificarea grosimii stratului |
Ce materiale sunt potrivite pentru prelucrarea de precizie în aplicațiile componentelor hidraulice?
·Oțeluri carbon: Pentru aplicații industriale generale care necesită rezistență și prelucrabilitate bună
·Oțeluri aliate: Oferă rezistență și durabilitate îmbunătățite pentru sistemele de înaltă presiune
·Oțel inoxidabil: Oferă rezistență superioară la coroziune pentru medii dure
· Aliaje de aluminiu: Oferă un raport excelent greutate-rezistență pentru echipamentele mobile
Fiecare material este supus optimizării parametrilor de prelucrare specifici pentru a obține stabilitatea dimensională și integritatea suprafeței necesare minimizând în același timp tensiunile reziduale care ar putea afecta performanța componentelor în condiții de încărcare ciclică.
Produse
- View as
Bloc de supape hidraulice
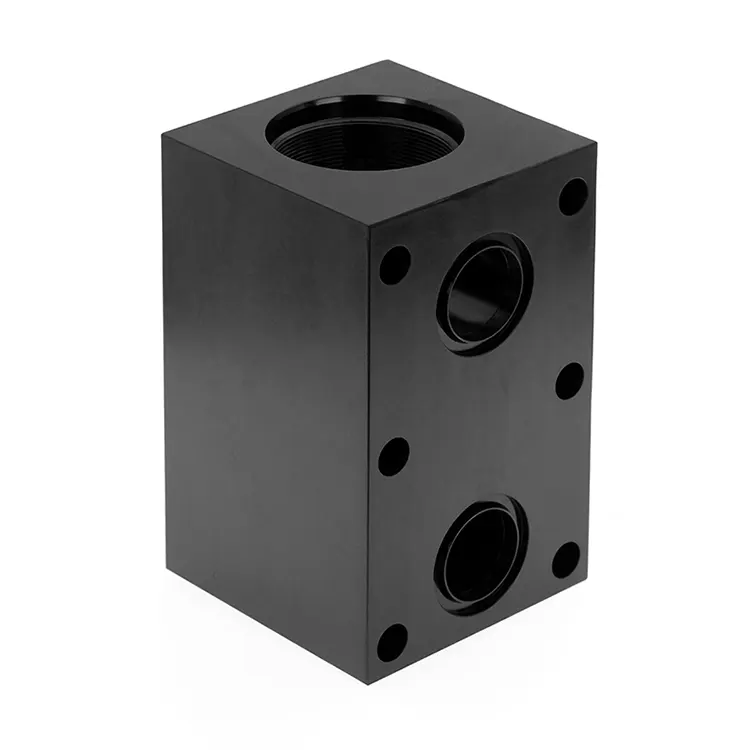
Producătorii care produc mașini agricole, echipamente pentru minerit și sisteme hidraulice industriale au adesea nevoie de blocuri de supape hidraulice fiabile. Aceste blocuri țin mai multe porturi de supapă, controlează fluxul de fluid și mențin presiunea constantă a sistemului. Difon Machinery Co., Ltd. este o fabrică profesională care produce blocuri de supape hidraulice personalizate.
Citeşte mai multTrimite o anchetă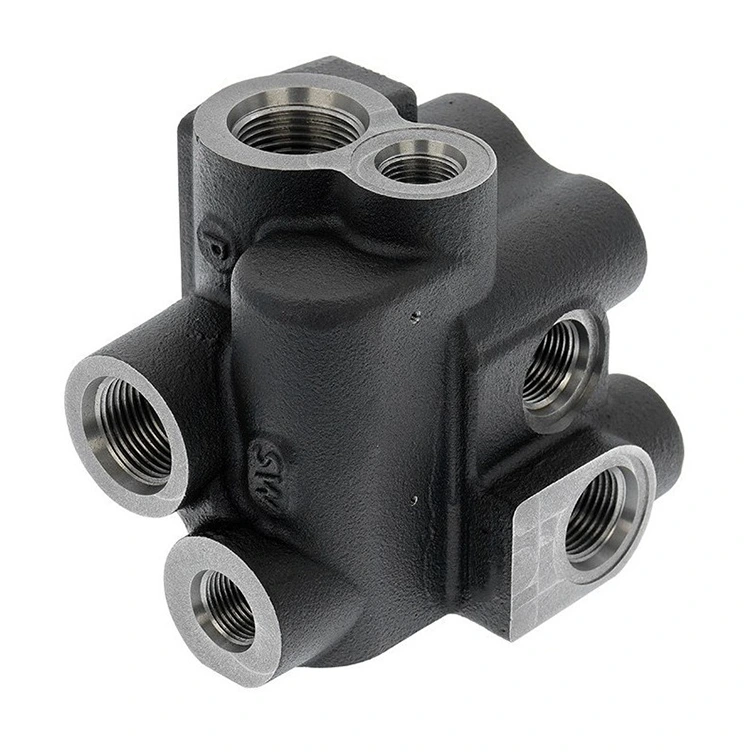
Supapă de încărcare a acumulatorului
În domeniile mașinilor de construcții, automatizărilor industriale și producției de echipamente grele, nevoia de componente hidraulice de înaltă precizie este constantă. Aceste piese sunt esențiale pentru controlul fluidului fără scurgeri și funcționarea fiabilă a sistemului. Difon Machinery Co., Ltd. este un producător de încredere de supape personalizate de încărcare a acumulatorilor. Ne-am specializat în producerea acestor componente critice, de la turnarea brută până la prelucrarea de precizie finită. Obținem toleranțe dimensionale strânse de până la 0,005 mm și toleranțe interne ale alezajului până la 0,002 mm. Acest nivel de precizie abordează provocările majore în proiectarea hidraulică: elimină scurgerile interne, asigură treceri interne drepte și adevărate și construiește rezistența necesară pentru a rezista la presiuni de operare ridicate. Atunci când faceți partener cu Difon pentru un corp de supapă de încărcare a acumulatorului personalizat, obțineți mai mult decât un simplu furnizor de piese.
Citeşte mai multTrimite o anchetă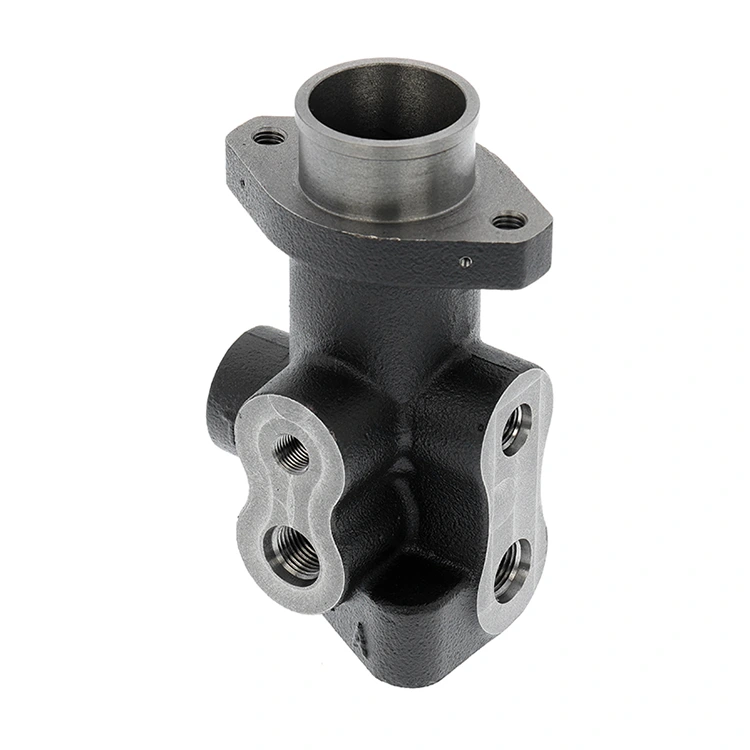
Supapa de proporție a frânei
În calitate de producător OEM de supape de dozare a frânei, Difon oferă soluții de înaltă precizie, inclusiv supapa de dozare a frânei și componente complexe ale corpului supapelor hidraulice pentru liderii industriali globali. În orice sistem hidraulic greu, supapa este inima operațiunii. Dacă turnarea este slabă sau prelucrarea este întreruptă chiar și cu un fir de păr, întregul sistem riscă să se defecteze. La Difon, rezolvăm acest lucru combinând tehnici de turnare rafinate cu prelucrare CNC de înaltă precizie pentru a livra piese care pur și simplu nu eșuează pe teren.
Citeşte mai multTrimite o anchetă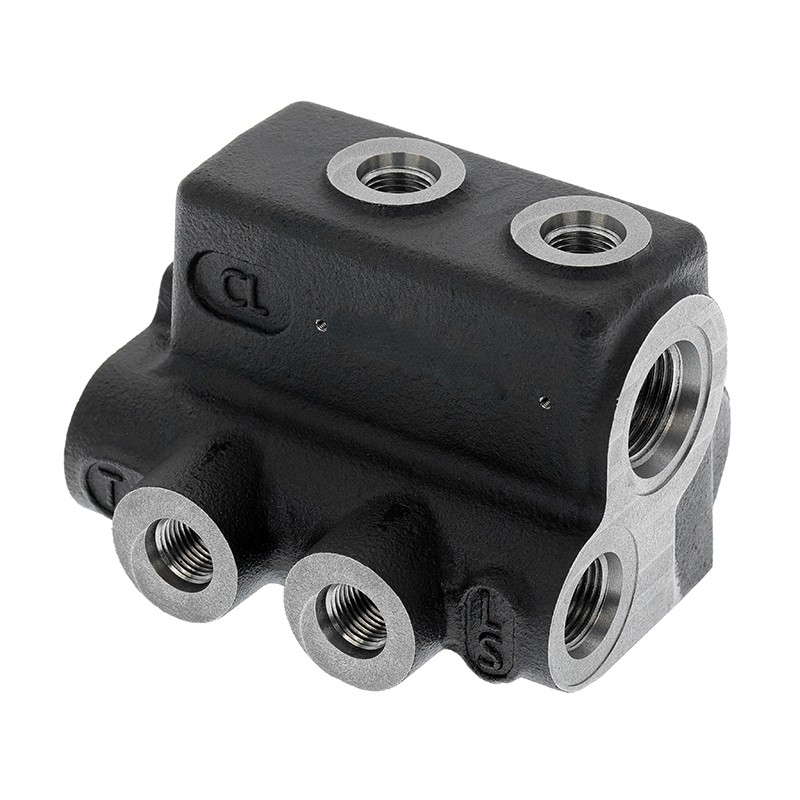
Supapă de încărcare
Soluția totală Difon pentru fabricarea la comandă a supapelor de încărcare, de la semifabricate până la tratarea suprafeței după prelucrare. Soluția totală asigură calitatea IATF 16949 și rezistența la presiune ridicată pentru producătorii de echipamente. Obțineți cotație!
Citeşte mai multTrimite o anchetă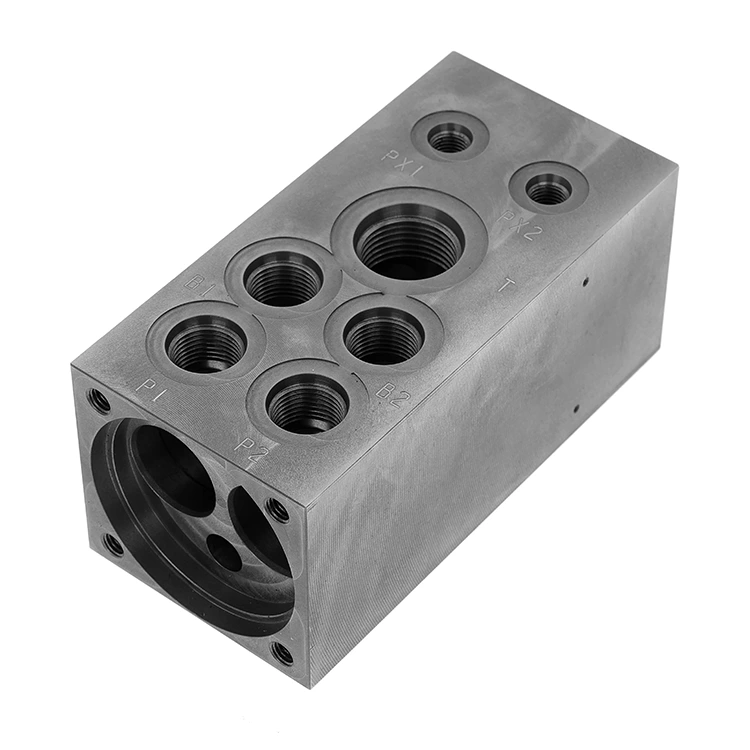
Prelucrare cu colectoare hidraulice
Găsirea unui producător de încredere de prelucrare a colectorului hidraulic se reduce adesea la un singur cuvânt: încredere. La Difon, servim ca furnizor de înaltă calitate și partener en-gros pentru industriile globale care nu își pot permite defecțiuni mecanice. Din 2014, unitatea noastră de 14.000 de metri pătrați s-a concentrat pe un singur obiectiv: atingerea perfecțiunii în metal.
Citeşte mai multTrimite o anchetă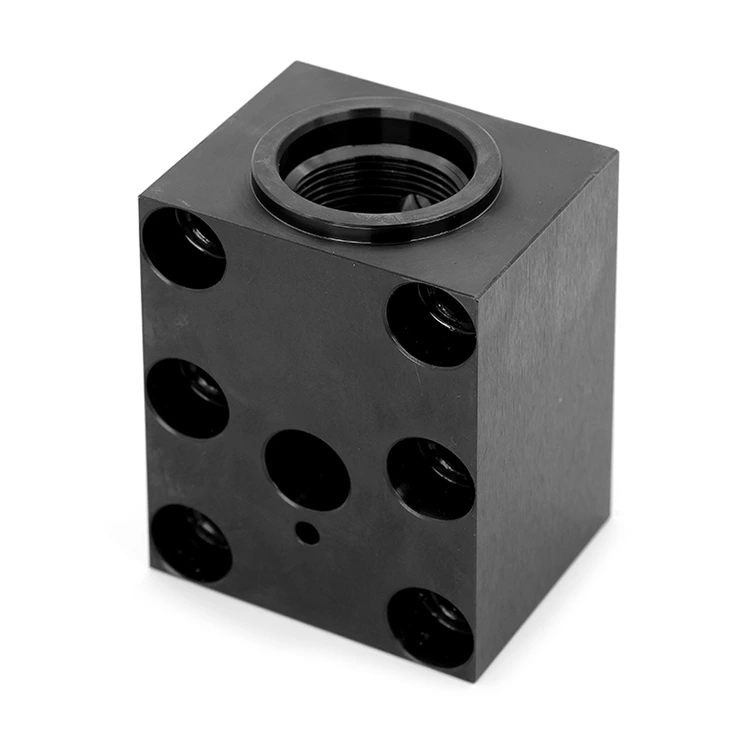
Corpuri de supape personalizate de înaltă precizie
În calitate de producător de frunte, Difon este specializat în corpuri de supape personalizate de înaltă precizie concepute pentru sisteme hidraulice solicitante din întreaga lume. Cu peste 15 ani de expertiză adânc înrădăcinată în prelucrarea de precizie personalizată, compania demonstrează că în aplicațiile hidraulice, „zero bavuri” și „curățarea cavității interne” nu sunt preferințe – acești factori reprezintă cerințe absolute pentru siguranța operațională.
Citeşte mai multTrimite o anchetă
Difon este un producător și furnizor profesionist Componente hidraulice în China, vă urăm cu căldură bun venit la produse cu ridicata de înaltă calitate la prețuri competitive din fabrica noastră.